ТОЛЬЯТТИМЕТАЛЛ
Цех высокоточной металлообработки ДВС
Цех высокоточной металлообработки ДВС
Расточка и платохонингование блоков, шлифовка коленвалов, фрезеровка плоскости ГБЦ, бережный аквабластинг деталей, аргонная сварка и гидравлический пресс до 60 тонн.
Пришлите фото поврежденной детали или чертеж — мастер назовет точную цену и срок за 5 минут.
В обработке: 6 блоков цилиндров, 4 коленвала, 3 ГБЦ на опрессовке. Свободно на завтра: 2 станочных слота.
Сколько стоит обработка для вашего мотора?
Выберите категорию транспортного средства — ознакомьтесь с точными ценами, допусками и сроками готовности.
Расточка на станке 2Е78П под поршневую безвтык 82.5 мм. Платохонингование. Тепловой зазор строго 0.035–0.040 мм.
Полное устранение расхода масла. Точная расточка 82.5 мм или гильзовка в номинал 82.0 мм. Зазор поршень-цилиндр 0.03 мм.
Расточка 82.0 → 82.4/82.8 мм, шлифовка коленвала в 0.25 мм с динамической балансировкой, фрезеровка плоскости под металл.
Устранение конусности и масложора. Точная расточка 82.5 мм или гильзовка в номинал 82.0 мм. Тепловой зазор 0.030 мм.
Устранение стука поршневой и задиров. Крио-гильзовка чугунными гильзами с верхним упорным буртом (+0.03 мм). Натяг 0.08 мм.
Шлифовка коленвала в 0.25/0.50 с динамической балансировкой. Фрезеровка привалочной плоскости ГБЦ под металлопакет.
Расточка 2Т цилиндров с обязательным ручным снятием фасок продувочных окон 35°. Горячая опрессовка водяной рубашки.
Высверливание обломанных шпилек выпускных коллекторов и болтов ГБЦ твердосплавными фрезами БЕЗ повреждения резьбы блока.
Отдаете старый изношенный блок/вал → сразу забираете готовый расточенный узел со стеллажа цеха. Ноль дней простоя подъемника!
Работайте без простоя подъемников: привозите детали к 08:30 — забирайте готовые на следующий день. Доставка по договоренности.
Каталог услуг металлообработки и ремонта ДВС
Выполняем полный цикл восстановления геометрии деталей двигателей, агрегатов и промышленного оборудования.
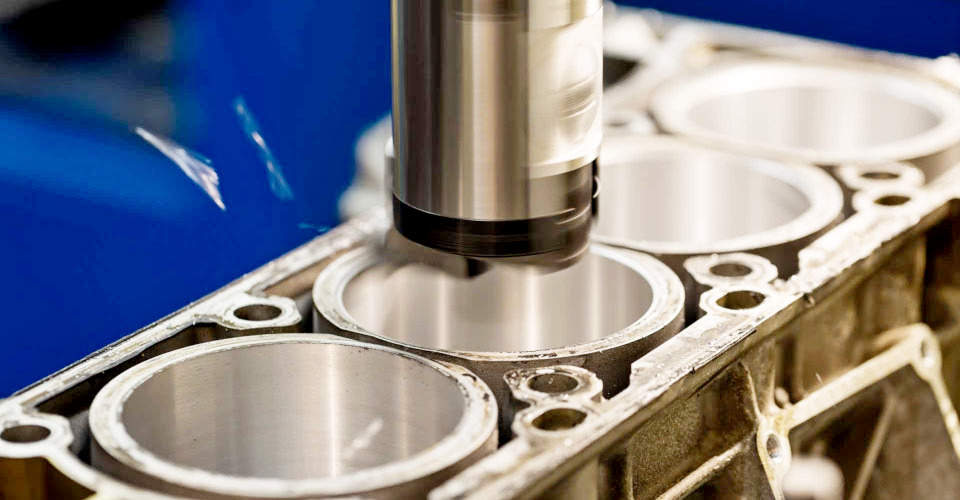
Расточка рядных и V-образных блоков цилиндров в ремонтный размер с нанесением платохонинговальной сетки под масло.
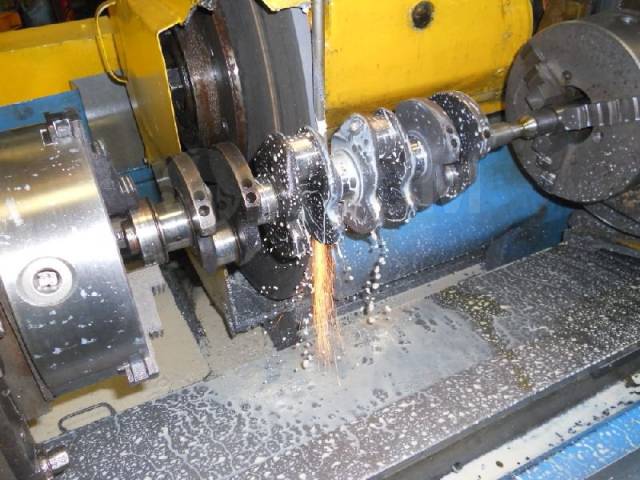
Высокоточная шлифовка коренных и шатунных шеек коленвалов, проверка на биение, динамическая балансировка и полировка.
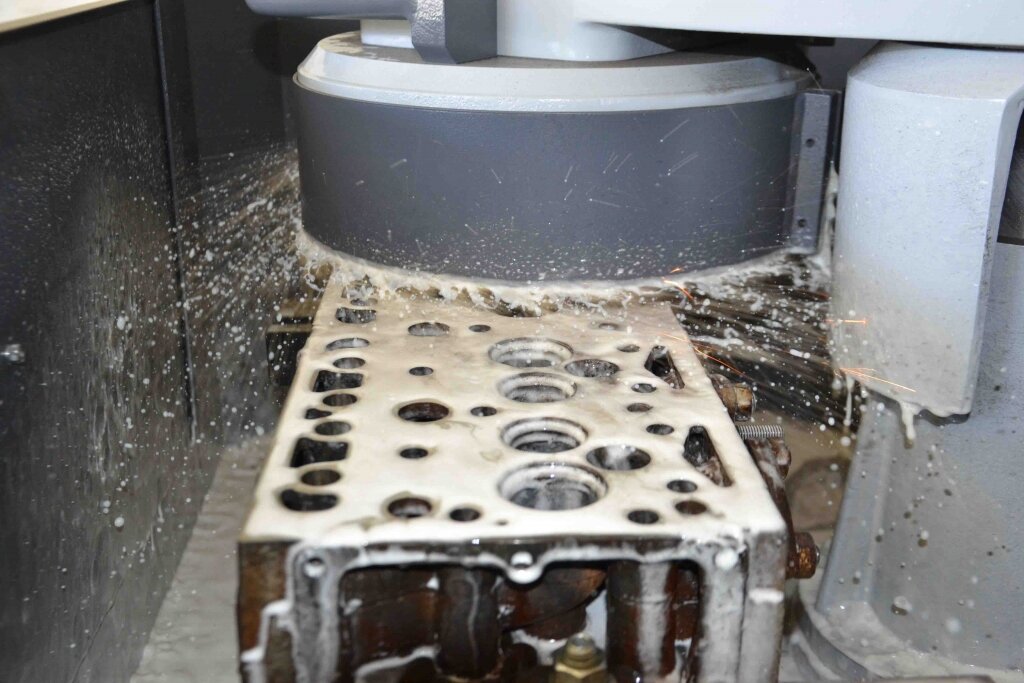
Устранение кривизны, прогаров и последствий перегрева. Чистовая шлифовка и фрезеровка привалочных плоскостей.
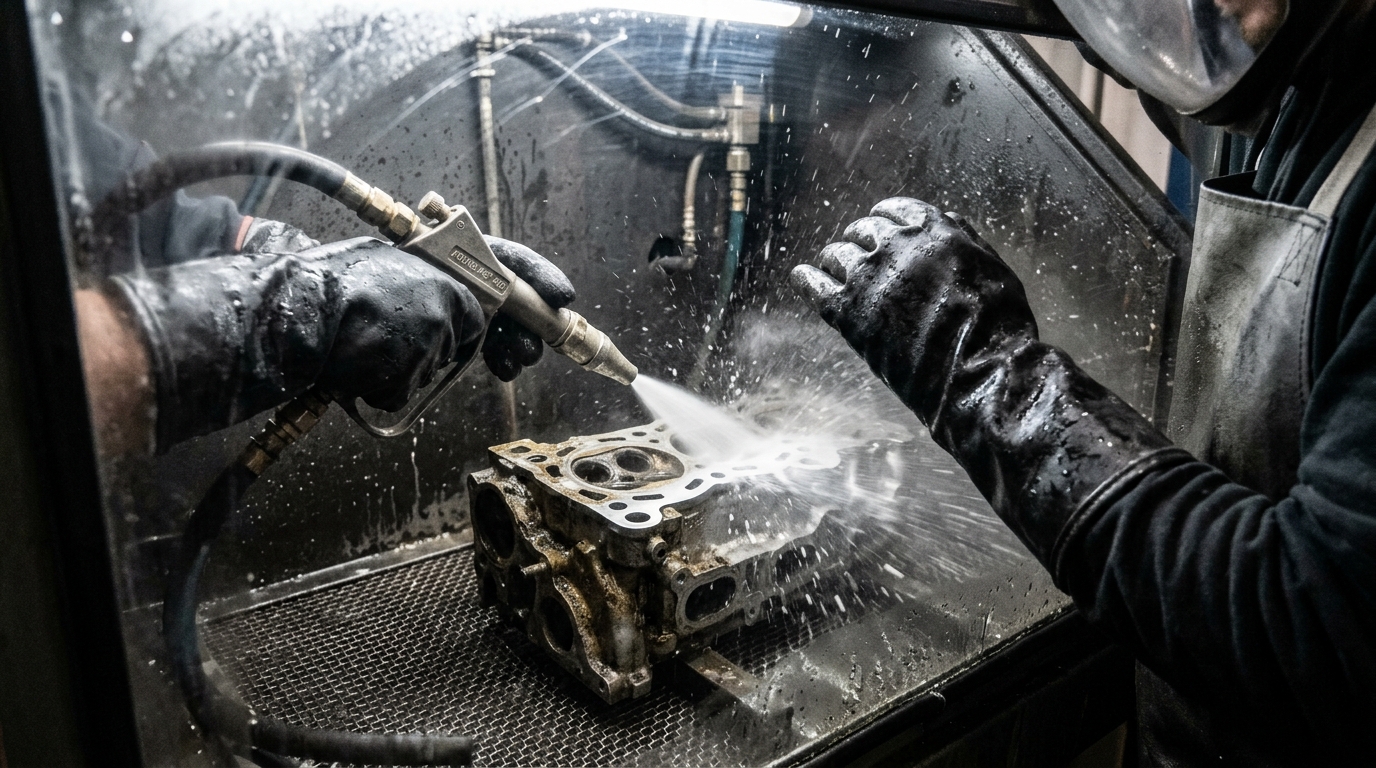
Бережная беспылевая очистка алюминиевых деталей смесью воды и микростеклошариков. Эффект заводского литья без повреждения резьбы.
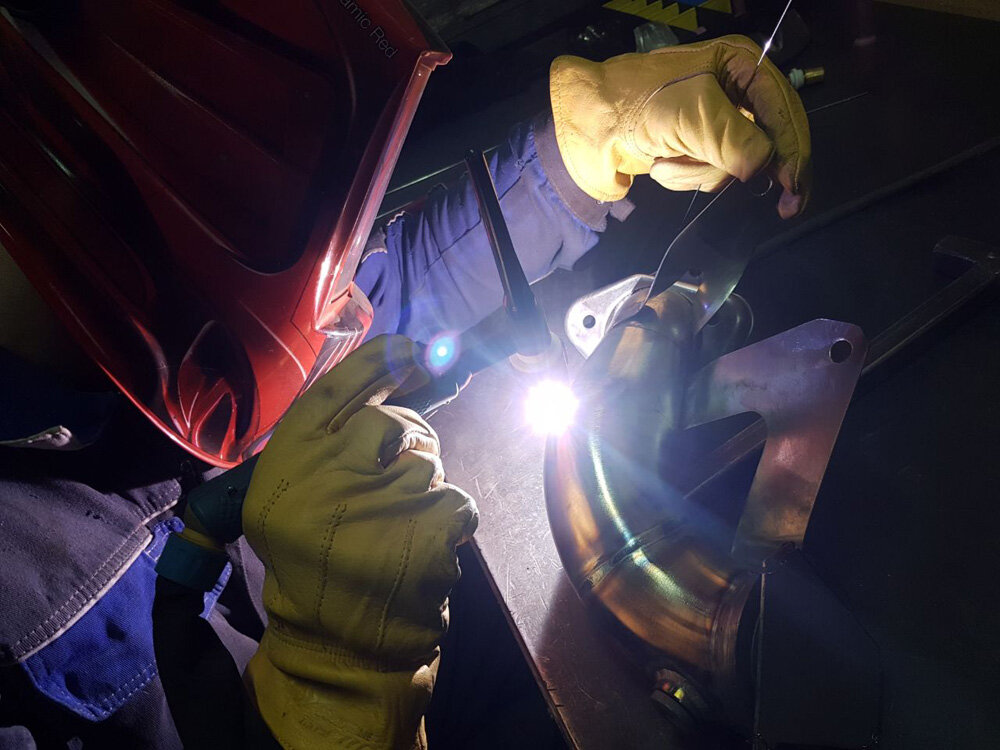
Профессиональная сварка цветных металлов: алюминия, нержавеющей стали, силумина и чугуна с предварительным контролируемым прогревом.
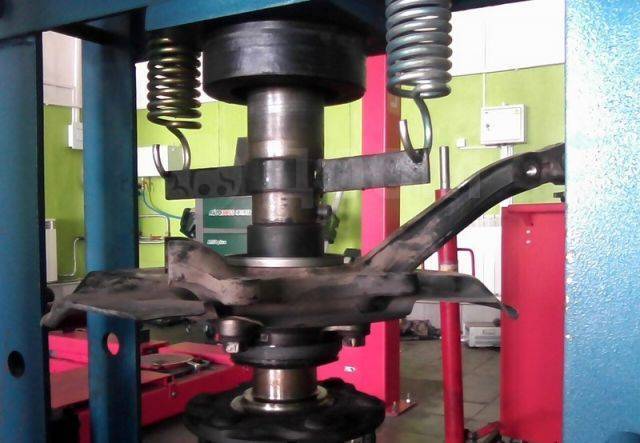
Мощные гидравлические прессы для выпрессовки закисших подшипников, сайлентблоков, шкворней, правки балок и валов.
Не ждите 3–5 дней очереди на станочную обработку. Привозите снятую деталь (без трещин) — мастер проводит экспресс-дефектовку за 15 минут, и вы сразу забираете готовый восстановленный узел с гарантией 6 месяцев.
На фото — стеллажи нашего цехового обменного фонда: готовые отфрезерованные ГБЦ с новыми направляющими, шлифованные и отполированные коленвалы ВАЗ 2108–21126, Granta, Vesta (партии 1-й ремонт 0.25 с комплектами вкладышей), расточенные и гильзованные блоки цилиндров.
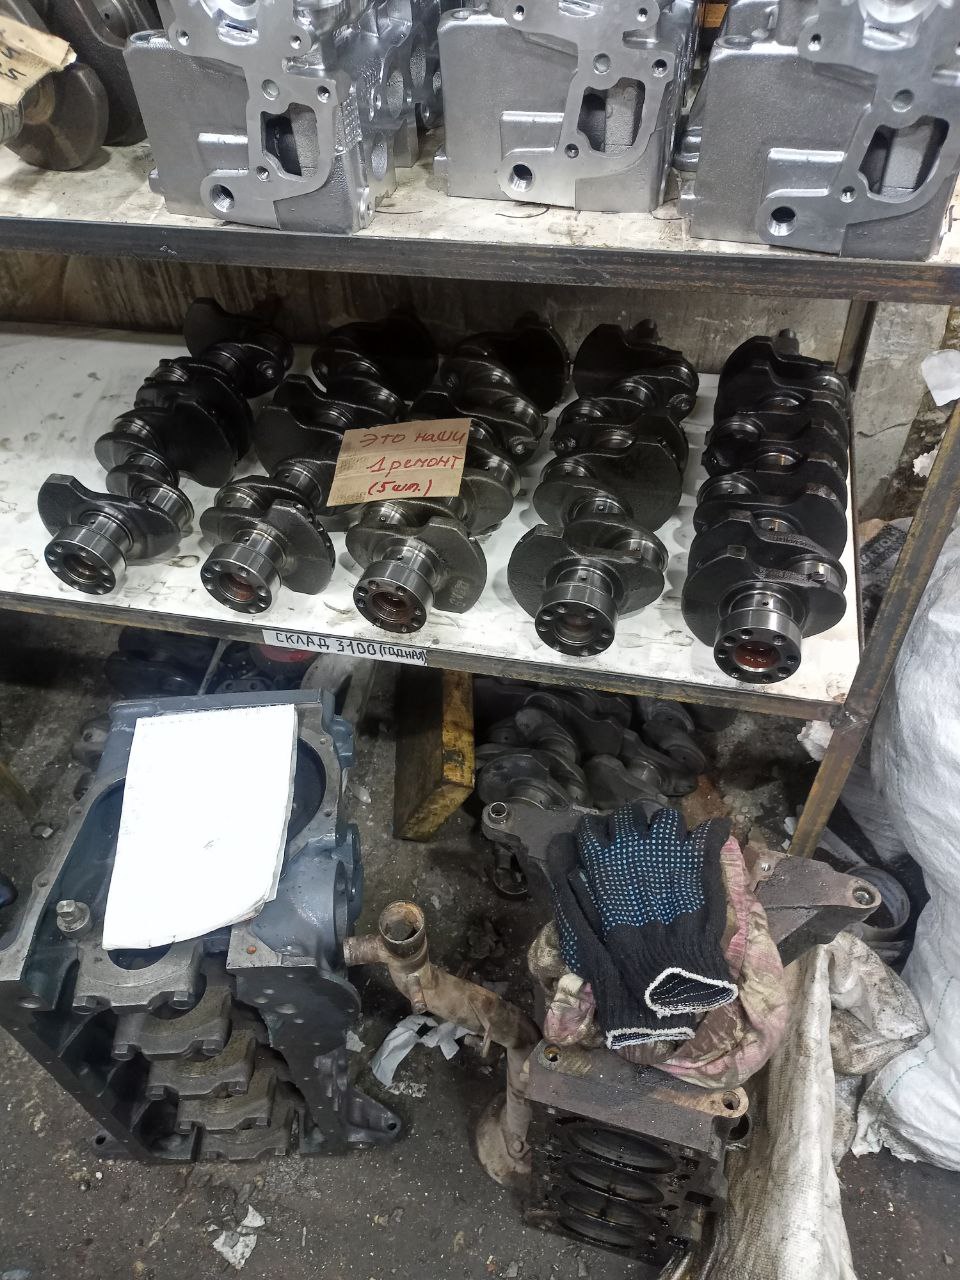
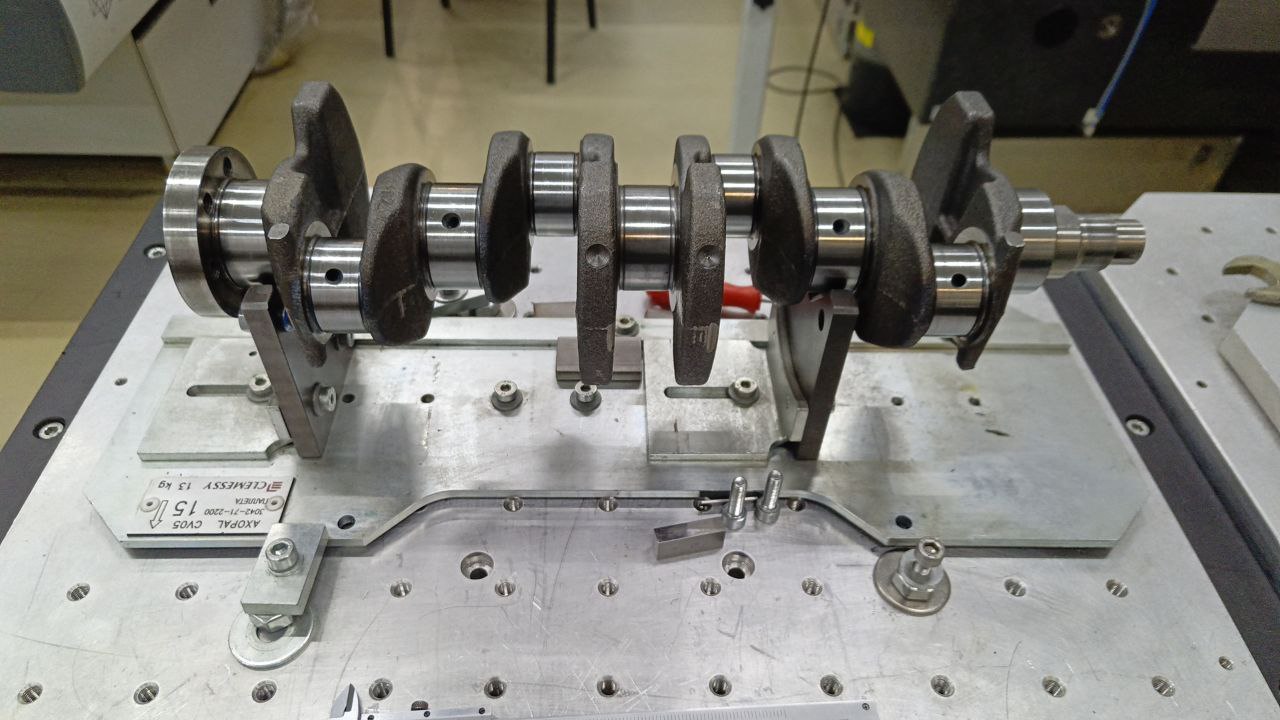
Шлифованы в ремонтный размер 0.25 или 0.50 мм на круглошлифовальном станке 3В433. Шейки отполированы до зеркала (Ra ≤ 0.16 мкм), проверены на биение в центрах (до 0.01 мм). Масляные каналы промыты под давлением.
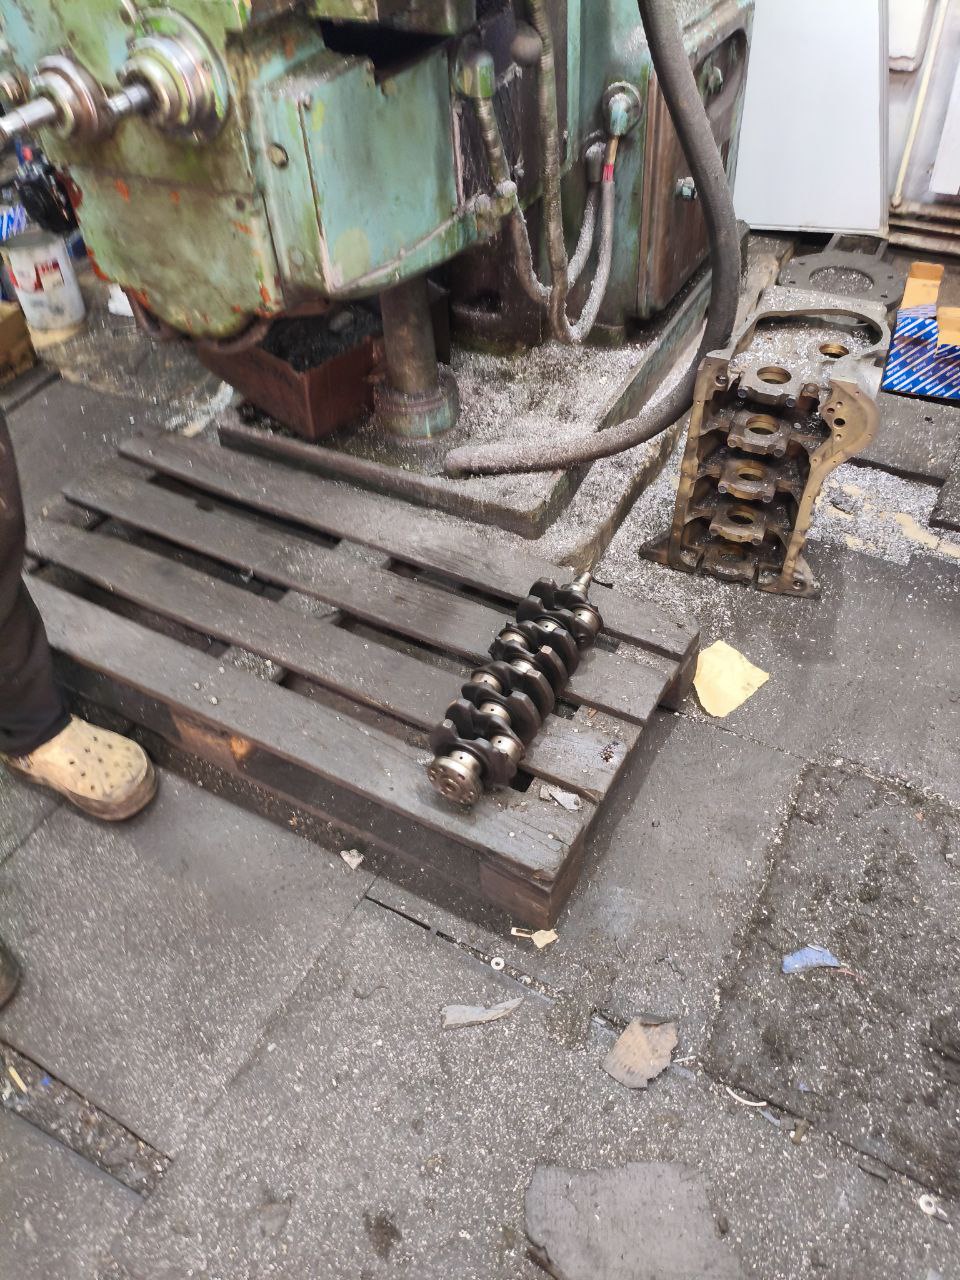
Расточены на отделочно-расточном станке 2А78 и отхонингованы на 3К833 с нанесением маслоудерживающей сетки хона. Привалочная плоскость фрезерована. Постель коленвала проверена нутромером. Доступны голые блоки или шорт-блоки с поршневой группой.
Полный цикл реставрации: горячая опрессовка под давлением 6 атм в термованне (гарантия герметичности водяной рубашки), прецизионная шлифовка плоскости на станке 6Н13, правка седел, притирка клапанов, новые сальники и направляющие.
Прозрачный регламент без скрытых условий и очередей
Привозите снятый коленвал, блок или ГБЦ в цех: г. Тольятти, ул. Ботаническая, 42 (или отправьте курьером / ТК).
Мастер замеряет износ, проверяет отсутствие сквозных трещин, обломов и сильных искривлений, делающих деталь неремонтопригодной.
Вы оплачиваете только фиксированную стоимость восстановительных работ (шлифовки/расточки), без переплат за металл.
Забираете со склада готовый проверенный агрегат с картой промеров, комплектом вкладышей и гарантией 6 месяцев.
Главное требование к сдаче: деталь должна быть без критических трещин и механических пробоин, препятствующих ее повторному растачиванию или шлифованию.
Идеальная регулировка зазоров ГРМ на моторах без гидрокомпенсаторов. Шлифуем родные заводские толкатели в микронный допуск — без покупки новых стаканов по 1 500–3 500 ₽ за штуку и без ожидания доставки неделями.
На современных бензиновых двигателях и моторах с ГБО (пропан/метан) фаски клапанов и седла со временем прирабатываются и проседают. Зазор между кулачком распредвала и донышком стакана уменьшается до нуля.
Покупка нового комплекта из 16 стаканов у дилера обходится в 25 000–45 000 ₽ со сроком поставки 2–3 недели. Шлифовка ваших родных стаканов в нашем цехе решает вопрос за 1–2 часа со стоимостью от 350 ₽/шт.
Биение торца менее 0.002 мм. Абсолютная плоскостность пятна контакта с клапаном.
Шлифовка на низких температурах полностью исключает отпуск и потерю твердости стали.
Рассчитайте заводской тепловой зазор поршень-цилиндр, припуск под хон и параметры сетки по стандартам Kolbenschmidt и опыту мастеров Тольятти.
CBN бруски 76 мм, маслоудерживающая сетка 35-40°, шероховатость Ra 0.25-0.35 мкм, маслоемкость Rvk 1.2-1.5 мкм.
Контроль геометрии нутромером Mitutoyo на всех глубинах цилиндра
В отличие от сухого пескоструя, гидроабразивная обработка не срезает базовый металл, не повреждает резьбы и плоскости, не оставляет въевшихся частиц абразива.
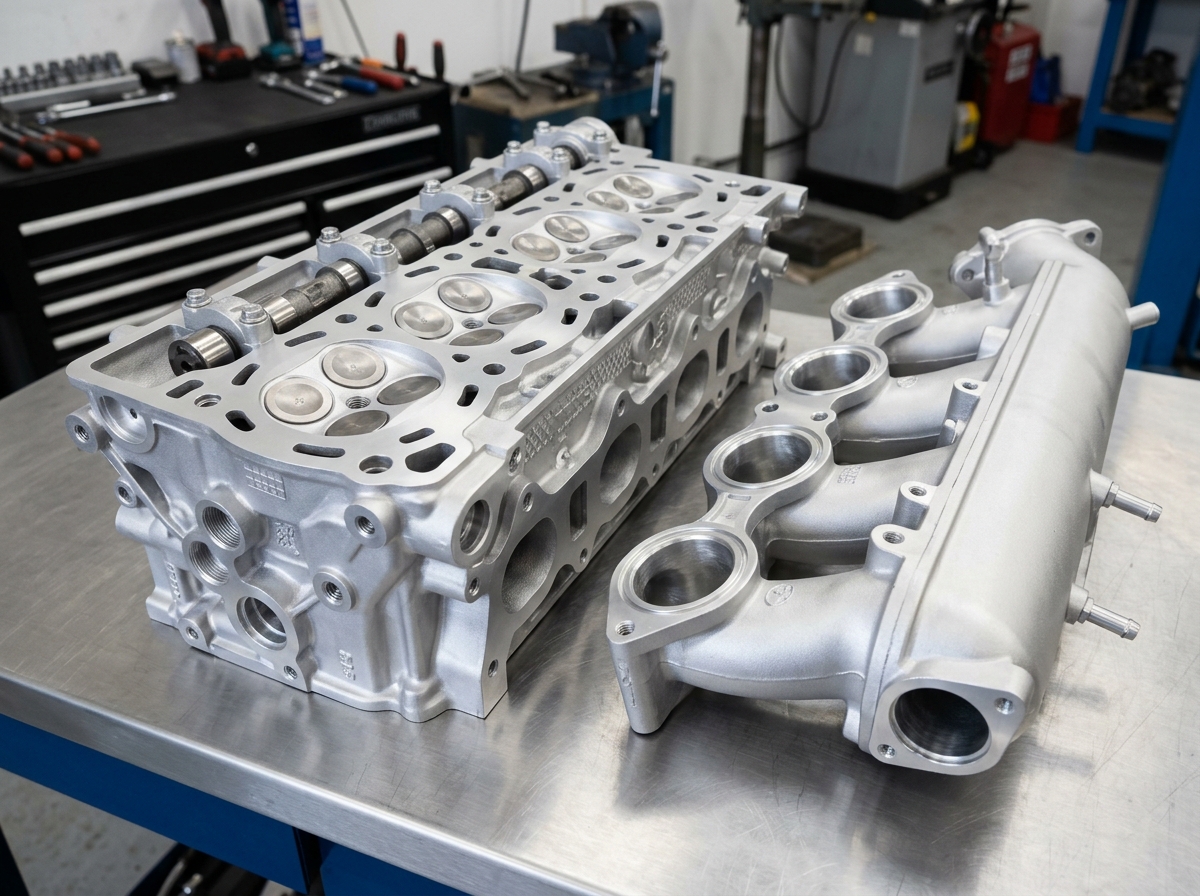
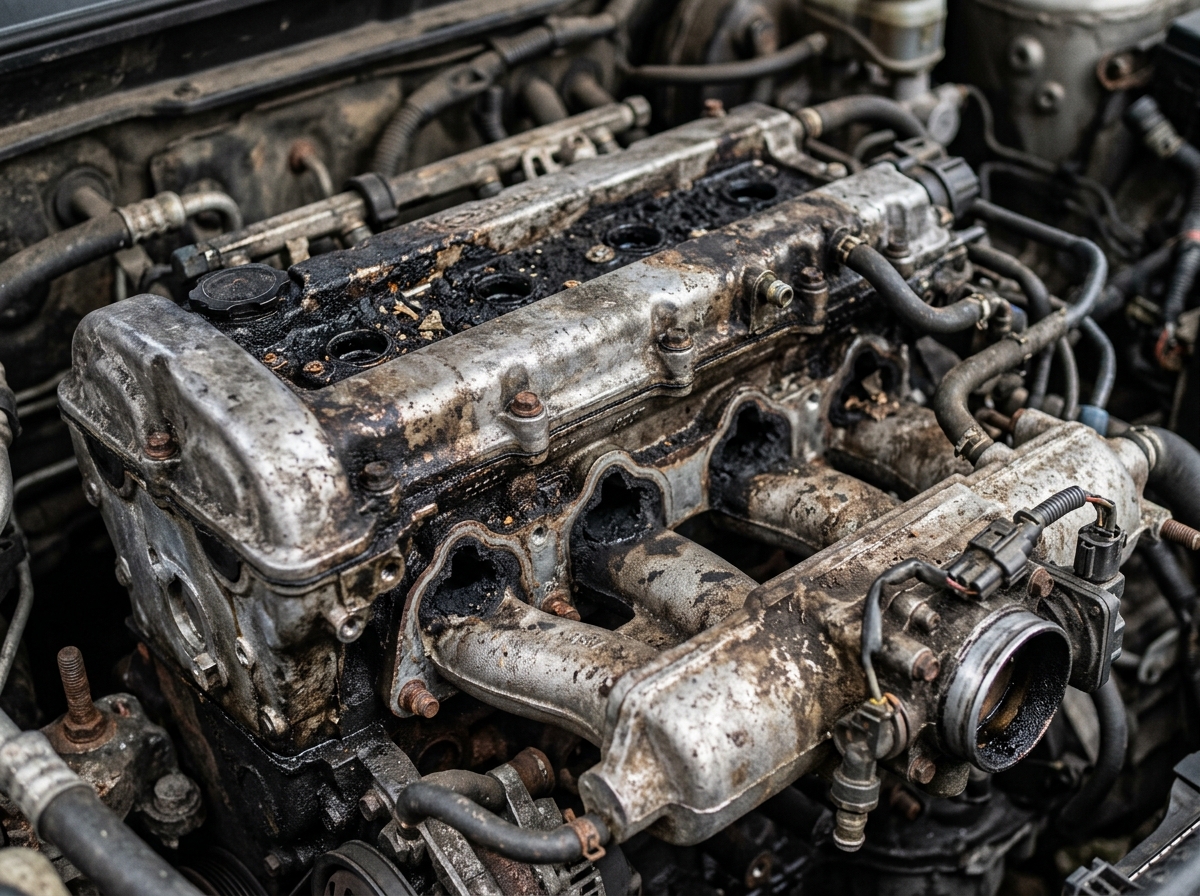
Поток воды со стеклянными микросферами под давлением мягко выбивает вековой масляный нагар, окислы и дорожный налет из самых труднодоступных полостей, каналов охлаждения и ребер цилиндров.
Показываем реальную работу наших мастеров на станках цеха (ул. Ботаническая, 42). Жесткий инструментальный контроль геометрии стрелочными индикаторами и соблюдение допусков до 0.005–0.01 мм.
Обработка тела вращения повышенной жесткости. Обеспечение шероховатости Ra 0.8 и соосности посадочных шеек без радиального биения.
Проверка геометрической оси коленчатого вала в центрах индикатором часового типа. Гарантия отсутствия биения перед сдачей клиенту.
Срезание изношенного слоя чугуна алмазным резцом на координатно-расточном станке. Восстановление строгой перпендикулярности к постели коленвала.
Удаление нагара, окислов и масляных отложений стеклянными микрошариками под давлением воды. Сохранение заводских размеров и маркировок.
Формирование оптимальной маслоудерживающей сетки под углом 45–60°. Исключение сухого трения и обеспечение моментальной приработки колец.
Выверка параллельности плоскости разъема блока цилиндров относительно коренных опор коленвала. Исключение перекоса поршневой группы.
Видео замера шероховатости хона японским профиломером Mitutoyo SJ-210, расточка блоков Нива и гильзовка 16V доступны в нашей группе ВК и на YouTube.
Рассчитайте точную стоимость работ за 3 шага
Выберите параметры детали — мастер цеха перезвонит или напишет в мессенджер с готовой сметой.
Вам не нужно тратить миллионы рублей на покупку и обслуживание станков, зарплату токарям и простои. Мы закроем все потребности вашего автосервиса по механической обработке.
Закладывайте свою маржу в работы по капремонту моторов.
Наш водитель заберет снятый блок с вашего СТО и вернет готовым.
Сроки от 12 до 24 часов, чтобы подъемники в сервисе не простаивали.
Безналичный расчет с полным пакетом закрывающих документов (с НДС и без).
Свяжитесь со старшим мастером / ведущим управленцем Алсу для получения оптового прайс-листа и согласования забора деталей.
Оснащение станочного парка и измерительный пост ОТК
Собственные советские и прецизионные станки с регулярной поверкой и метрологический контроль профилометром Mitutoyo гарантируют соблюдение допусков от 0.001 мм.
Вертикально-расточной 2А78 и хонинговальный 3К833. Прецизионная расточка блоков и алмазное платохонингование с углом сетки 45°–60°.
Станок 3В433 (валы до 1200 мм, шейка Ra 0.16) и особовысокоточный 3А110 (шлифовка регулировочных стаканов клапанов с допуском 0.001 мм).
Вертикально-фрезерный 6Н13 (стол 1600 мм, торцевая фреза ø320 мм) и горизонтальный 6М82 для нарезки пазов, шлицев и фрезерования плоскостей.
Беспылевая очистка суспензией стеклянных микрошариков и воды. Деликатная реставрация алюминиевых сплавов без снятия базового металла.
Тяжелый пресс с точным контролем давления по манометру. Набор специализированных оправок для безопасной гильзовки и запрессовки.
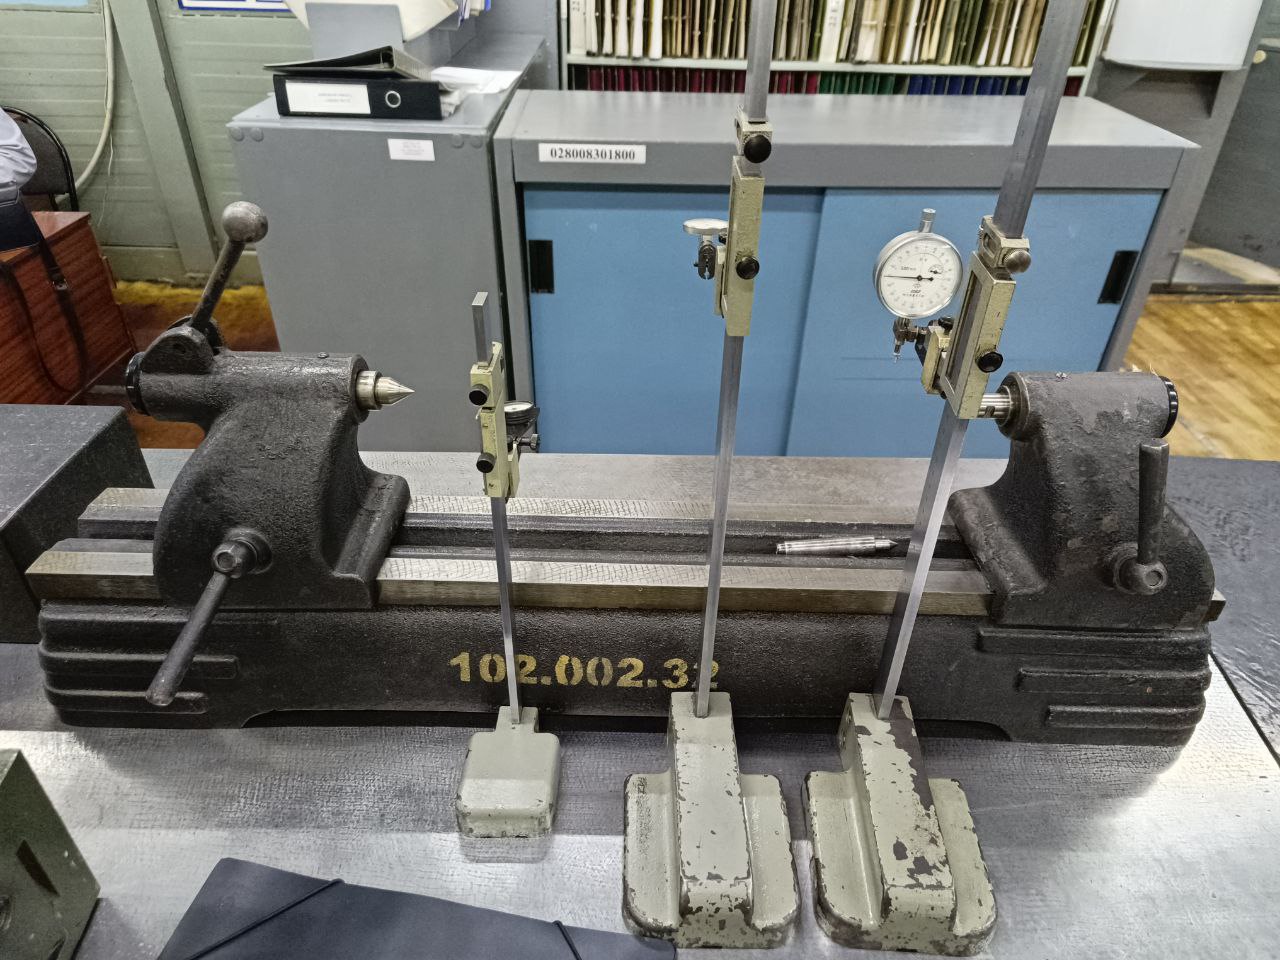
Японский профилометр Mitutoyo Surftest, центровой поверочный стенд с индикаторами ИЧ, цифровые микрометры 0.001 мм. Карта промера детали.
Перейдите на страницу станочного парка с реальными видео из цеха: горизонтальное фрезерование 6М82, расточка блока 2А78, проверка биения коленвала и микронная шлифовка стаканов на 3А110.
Реальная работа мастеров на расточных станках 2А78 и хонинговальных комплексах 3К833
Обеспечение строгой перпендикулярности оси цилиндров относительно коренных опор коленвала. Исключение перекоса поршня и неравномерного износа колец.
Подготовка деталей для форсированных и гражданских двигателей. Точнейшая подгонка размеров, контроль биения и чистоты поверхностей.
Ответы на главные вопросы автовладельцев, мотористов и автосервисов Тольятти. Есть индивидуальный вопрос? Звоните старшему мастеру Алсу: +7 (929) 717-78-99.
Свяжитесь со старшим мастером Алсу — проконсультируем и рассчитаем стоимость за 5 минут.
Приезжайте или отправьте детали курьером
Цех удобно расположен в Тольятти с прямым подъездом для газелей и фур. Охраняемая территория, удобная погрузка/разгрузка.
г. Тольятти, Автозаводский район, ул. Ботаническая, 42 (ГСК «Механик 2»)
Удобный асфальтированный заезд с ул. Ботаническая и ул. Дзержинского, охраняемая территория, удобная разгрузкаПонедельник - Воскресенье: с 08:00 до 20:00
Куда вам удобнее написать мастеру Алсу?
Позвонить старшему мастеру: +7 (929) 717-78-99 (Алсу)