База знаний моториста: технические статьи, формулы и регламенты
Здесь собраны реальные практические материалы от станочников цеха «ТольяттиМеталл». Разбираем физику процессов, формулы расчета тепловых зазоров, типичные ошибки при сборке и правила обкатки двигателей после капитального ремонта.
Расчет теплового зазора поршень-цилиндр: формулы, коэффициенты и допуски для чугуна и алюминия
Одной из самых фатальных ошибок при сборке мотора является расточка блока «по номиналу из каталога» без наличия физических поршней на руках. Тепловой зазор между юбкой поршня и зеркалом цилиндра — величина микронная. Ошиблись в минус на 0.015 мм — мотор схватит тепловой прихват при первом же нагреве до 95°C. Ошиблись в плюс на 0.03 мм — поршень начнет стучать юбкой о перекладку («эффект швейной машинки»), а маслосъемные кольца быстро закоксуются.
📌 Где правильно измерять поршень микрометром?
Поршень имеет сложную бочкообразную и конусную геометрию: в районе днища и огневого пояса он уже, так как там температура достигает 300°C. Измерение диаметра поршня производится строго по юбке перпендикулярно оси поршневого пальца на высоте 10–15 мм от нижнего края юбки при температуре в цехе +20°C.
📐 Формула расточки цилиндра
D(цилиндра) = D(юбки поршня) + Δ(тепловой зазор)
При расточке на станке 2Е78П мы оставляем технологический припуск 0.04–0.05 мм на диаметр под финишное трехэтапное платохонингование.
Сводная таблица рекомендованных тепловых зазоров:
Тип двигателя и блок
Тип поршня (сплав)
Рабочий зазор (мм)
Критический износ
ВАЗ 2108–21126, Granta, Vesta (Чугун)
Литой (АК12М2МгН)
0.025 – 0.040 мм
> 0.15 мм
Иномарки: Hyundai/Kia G4KD/G4NA, Renault K4M
Литой заводской
0.030 – 0.045 мм
> 0.12 мм
Турбо / Спорт (ВАЗ, Subaru, VAG TSI)
Кованый (СТИ, Wossner, Wiseco)
0.050 – 0.070 мм
> 0.18 мм
Мотоциклы 4Т и питбайки (воздушное охл.)
Литой / кованый
0.045 – 0.065 мм
> 0.12 мм
Мотоциклы 2Т, лодочные моторы (воздушники)
Специальный 2Т поршень
0.060 – 0.090 мм
> 0.20 мм
Совет станочника: Привозите блок цилиндров на расточку обязательно вместе с новыми поршнями. Каждый цилиндр в нашем цехе растачивается и хонингуется строго индивидуально под конкретный поршень с точностью до 0.01 мм.
Статья #2Головка блока цилиндров (ГБЦ) • Диагностика
Скрытые трещины в ГБЦ: почему холодный керосин не находит течь, а горячая ванна 75°C видит всё
Каждый второй моторист сталкивался с ситуацией: мотор «кипит», газы идут в расширительный бачок, тосол уходит неизвестно куда. Снимают ГБЦ, наливают в камеры сгорания керосин или брызгают очистителем — сухая, трещин нет! Ставят новую прокладку, собирают — через 2 дня машина возвращается с теми же симптомами. Почему так происходит?
Физика теплового расширения силумина
ГБЦ отливается из алюминиевых кремниевых сплавов (силуминов). Коэффициент теплового расширения алюминия очень высок. При температуре цеха (+20°C) трещина в теле головки зажата окружающим холодным металлом — зазор составляет доли микрона, и жидкость туда просто не проникает. Но стоит двигателю прогреться до 85–95°C под давлением газов сгорания (до 80–120 атм), трещина расширяется, и антифриз фонтанирует в камеру сгорания либо выхлопные газы прорываются в рубашку охлаждения.
1️⃣
Герметизация окон
Все каналы рубашки охлаждения глушатся толстыми резиновыми плитами и прижимными струбцинами.
2️⃣
Нагрев до 75–80°C
ГБЦ погружается на гидролифте в специальную ванну с прозрачной подогретой водой на 20–30 минут.
Чек-лист: когда опрессовка в горячей ванне жизненно необходима
Бурление или запах выхлопных газов в расширительном бачке охлаждающей жидкости;
Постоянное падение уровня антифриза без видимых подтеков на патрубках и радиаторе;
Эмульсия («кофейная пенка») под клапанной крышкой или на масляном щупе;
Белый густой пар из выхлопной трубы на прогретом двигателе;
Смытый «добела» нагар на одном из поршней (признак того, что антифриз отмывает поршень в цилиндре);
Любой перегрев двигателя (закипел в пробке, лопнул патрубок, заклинил термостат).
Комплексный ремонт ГБЦ в Тольятти: Опрессовка в горячей ванне, чистовая фрезеровка привалочной плоскости до зеркала Ra 0.8, замена седел и направляющих втулок с азотным охлаждением.
Технология правильной обкатки мотора после расточки: регламент от 0 до 3 000 км
Даже при идеальной расточке и платохонинговании новые поршневые кольца и поверхность цилиндра имеют микрошероховатости. Первые 2 000 – 3 000 км пробега определяют, сколько пройдет двигатель: 50 000 км до жора масла или 300 000 км в штатном режиме.
Этап 1: Первый пуск и прогрев (0–50 км)
Перед первым пуском обязательно механически прокачать масляную систему (заполнить фильтр, покрутить стартером без свечей до погасания лампы давления). Запустить двигатель, прогреть до 85°C без перегазовок. Внимательно следить за датчиком давления масла и температурой ОЖ. Проверить отсутствие течей.
Этап 2: Щадящий режим обкатки (50–1 000 км)
Максимальные обороты: не более 2 500 – 3 000 об/мин;
Категорический запрет езды «в натяг»: движение на 5-й передаче со скоростью 60 км/ч убивает вкладыши и перегревает юбки поршней быстрее, чем высокие обороты;
Запрещена буксировка прицепов, перевозка тяжелых грузов и езда по рыхлому песку/грязи;
Избегайте длительного стояния на холостом ходу (на холостых оборотах давление масла минимально, а кольца прирабатываются хуже).
Этап 3: Нулевое ТО и закрепление ресурса (1 000–3 000 км)
Строго на отметке 1 000 км слить обкаточное масло! В нем сконцентрирована металлическая микропыль от приработки колец и вкладышей. Заменить масляный фильтр и залить качественное синтетическое масло с рекомендованной вязкостью (5W-30 / 5W-40). С 1 000 до 3 000 км можно плавно увеличивать обороты до 4 000 об/мин.
Секрет ресурса от цеха: Мы выполняем финишное плосковершинное хонингование (платохонингование) импортными алмазными брусками. Это формирует микропрофиль с глубокими рисками для удержания масла и сбитыми вершинами, что сокращает период приработки колец в 3 раза и исключает задиры при обкатке.
Статья #4Кривошипно-шатунный механизм • Коленвалы
Биение и геометрия коленчатого вала: критерии шлифовки, правки и сохранения галтелей
Коленчатый вал — самая нагруженная деталь в моторе. Когда проворачивает вкладыш, в зоне шейки происходит локальный перегрев свыше 800°C. В результате вал почти всегда «ведет» — средняя коренная шейка получает биение относительно крайних.
Как проверяется геометрия вала в нашем цехе:
Вал укладывается крайними коренными шейками на прецизионные призмы. На среднюю коренную шейку устанавливается часовой индикатор ИЧ-10 с ценой деления 0.01 мм.
Биение до 0.02 мм: Допустимая заводская норма;
Биение от 0.03 до 0.08 мм: Требуется предварительная правка на прессе или вывод геометрии за счет припуска при переходе на следующий ремонтный размер;
Биение свыше 0.10 мм: Высокий риск усталостных трещин. Вал проверяется магнитопорошковым методом на микротрещины в галтелях перед принятием в работу.
⚠️ Опасность №1: Радиус переходной галтели
Галтель — это радиусный переход от цилиндрической поверхности шейки к щеке вала. Если неопытный шлифовщик заправит абразивный круг под острым прямым углом и срежет галтель, в этом месте образуется жесткий концентратор напряжений. В 90% случаев такой коленвал переламывается пополам через 5 000 – 15 000 км пробега! Мы профилируем шлифовальные круги алмазным карандашом строго по заводскому радиусу галтели (R=1.5–2.5 мм).
Микрополировка шеек: После шлифовки шейки обязательно полируются войлочными и микрокорундовыми лентами до зеркального блеска (шероховатость Ra < 0.20 мкм). Это исключает механический износ вкладыша при холодном пуске.
Расточка 2Т цилиндров: почему скалываются кольца на продувочных окнах и как правильно делать фаски
Владельцы кроссовых мотоциклов, питбайков, мопедов и лодочных моторов часто сталкиваются с поломкой поршневых колец сразу после «гаражной» расточки. В отличие от 4Т автомобильного мотора, в гильзе 2-тактного цилиндра прорезаны окна: продувочные, впускные и выпускные.
Механизм поломки:
При движении поршня кольцо находится в постоянно разжатом подпружиненном состоянии. Проходя мимо окна, кольцо неизбежно слегка расправляется в просвет окна. Если после прохода резца на кромках окна осталась острая 90-градусная ступенька или заусенец, кольцо с размаху ударяется об эту кромку на скорости 8 000–10 000 об/мин. Кольцо лопается, осыпается в картер и срезает всю поршневую.
❌ Ошибка: Расточка без разделки окон
Цилиндр расточен и захонингован, но кромки окон остались острыми. Результат — заклинивание кольца в первые 10 минут обкатки.
✅ Стандарт цеха «ТольяттиМеталл»
Каждое окно вручную обрабатывается пневматической бормашиной: формируются радиусные фаски 25–30° с закруглением R=0.5–1.0 мм, полируются привалочные радиусы.
Мотоучасток в Тольятти: Расточка гильз скутеров, питбайков Kayo/BSE, лодочных моторов Tohatsu/Yamaha, снегоходов и перепрессовка составных коленвалов.
Статья #6Клапанный механизм ГРМ • Прецизионная шлифовка 0.001 мм
Шлифовка регулировочных стаканов (толкателей клапанов) на станке 3А110: подгонка тепловых зазоров на ВАЗ 1.8 (21179), Renault K4M, Nissan HR16DE и Kia/Hyundai G4FA с допуском 0.001 мм
В современных бензиновых двигателях автопроизводители все чаще отказываются от традиционных гидрокомпенсаторов. На моторах ВАЗ 1.8L 21179 (Vesta, XRAY), Renault/Nissan K4M, H4M, HR16DE, MR20DE, семействе Kia/Hyundai Gamma 1.4/1.6 (G4FA, G4FC, G4FG), Ford Duratec и Mazda LF/L3 кулачок распредвала воздействует на стержень клапана напрямую через цельный цилиндрический толкатель («стакан»).
❌ Почему зазор уходит в ноль?
При притирке клапанов, фрезеровке седел или естественном износе тарелки стержень клапана поднимается вверх. Тепловой зазор исчезает. При нагреве клапан перестает плотно закрываться, теряется компрессия, и за 1 000–3 000 км клапан прогорает (особенно на авто с ГБО!).
💸 Проблема покупки новых стаканов
Оригинальный стакан стоит от 800 до 2 500 ₽ за штуку. Комплект из 16 толкателей обходится в 15 000–40 000 ₽, а срок доставки нужных размеров из каталога составляет от 4 до 14 дней. Шаг заводских размеров (0.02 мм) не всегда позволяет попасть в идеальный зазор.
⚡ Решение цеха «ТольяттиМеталл»
Мы шлифуем родные заводские стаканы заказчика на прецизионном круглошлифовальном станке 3А110 высокой точности. Снимаем строго расчетный слой с допуском 0.001 мм за 2–3 часа. Стоимость шлифовки — всего от 350 ₽/шт.
Станочный участок ГРМ
Прецизионная обработка толкателей в цехе
Стакан базируется в калиброванной цанговой оправке по наружной направляющей юбке. Прецизионный шпиндель станка 3А110 на гидродинамических подшипниках гарантирует идеальную параллельность рабочей плоскости торцу стержня клапана с биением не более 0.002 мм.
✔ Допуск линейного размера: ±0.001 мм
✔ Чистота поверхности: Ra 0.16 мкм (зеркало)
✔ Исключен перекос толкателя в колодце алюминиевой ГБЦ
✔ Контроль цифровым микрометром Mitutoyo
Таблица эталонных тепловых зазоров клапанов (на холодную +20°C):
Модель двигателя / Автомобиль
Впускные клапаны (мм)
Выпускные клапаны (мм)
Особенность для авто с ГБО
ВАЗ 21179 (1.8L 16V, Lada Vesta / XRAY)
0.25 ± 0.05 мм
0.35 ± 0.05 мм
Выпуск делать 0.38–0.40 мм
Renault K4M / H4M (Logan, Duster, Megane)
0.25 – 0.33 мм
0.32 – 0.40 мм
Выпуск строгая верхняя граница 0.40 мм
Nissan HR16DE / MR20DE (Qashqai, Juke, Tiida)
0.26 – 0.34 мм
0.29 – 0.37 мм
Критична чистота торца стержня
Kia / Hyundai G4FA, G4FC, G4FG (Solaris, Rio, Ceed)
0.17 – 0.23 мм
0.27 – 0.33 мм
Регулировка каждые 90 000 км (на газу — 45 000 км)
💡
Совет мотористу: Если вы привезли ГБЦ со снятыми распредвалами, мастер снимет фактические замеры на проверочной плите и сразу выдаст пронумерованные стаканы под каждый клапан с идеальным расчетным тепловым зазором.
Статья #7Складской фонд цеха • Экономия времени ремонта
Обменный фонд агрегатов ДВС: как работает моментальный Trade-In коленвалов, блоков и ГБЦ в Тольятти — экономия 3 дней простоя автосервиса
Каждый владелец автосервиса и профессиональный моторист знает главную проблему капитального ремонта двигателя: время простоя подъемника. Когда мотор разобран, а снятый коленвал, заклинивший блок или поведенная ГБЦ отправляются в механический цех, автомобиль «зависает» на подъемнике на 2–4 дня в ожидании дефектовки, мойки, очереди на шлифовку и расточку.
Стандартный цикл ремонта (без обменного фонда):
⏱ День 1: Снятие агрегата, доставка в цех, ожидание в очереди на дефектовку.
⏱ День 2: Мойка деталей, расточка блока под новые поршни, шлифовка шеек коленвала.
⏱ День 3: Опрессовка в горячей ванне, мойка масляных каналов, выдача клиенту.
💸 Итог: 3 дня простоя рабочего поста = минус 15 000–30 000 ₽ упущенной прибыли СТО.
Моментальный Trade-In в цехе «ТольяттиМеталл»:
⚡ 15 минут: Привозите свой снятый агрегат в наш цех на ул. Ботаническую, 42.
🔍 Экспресс-дефектовка: Мастер проверяет отсутствие фатальных трещин и деформаций.
📦 Мгновенная выдача: Забираете со склада готовый шлифованный узел в заводских допусках.
💰 Оплата: Оплачивается только стандартная стоимость мехобработки.
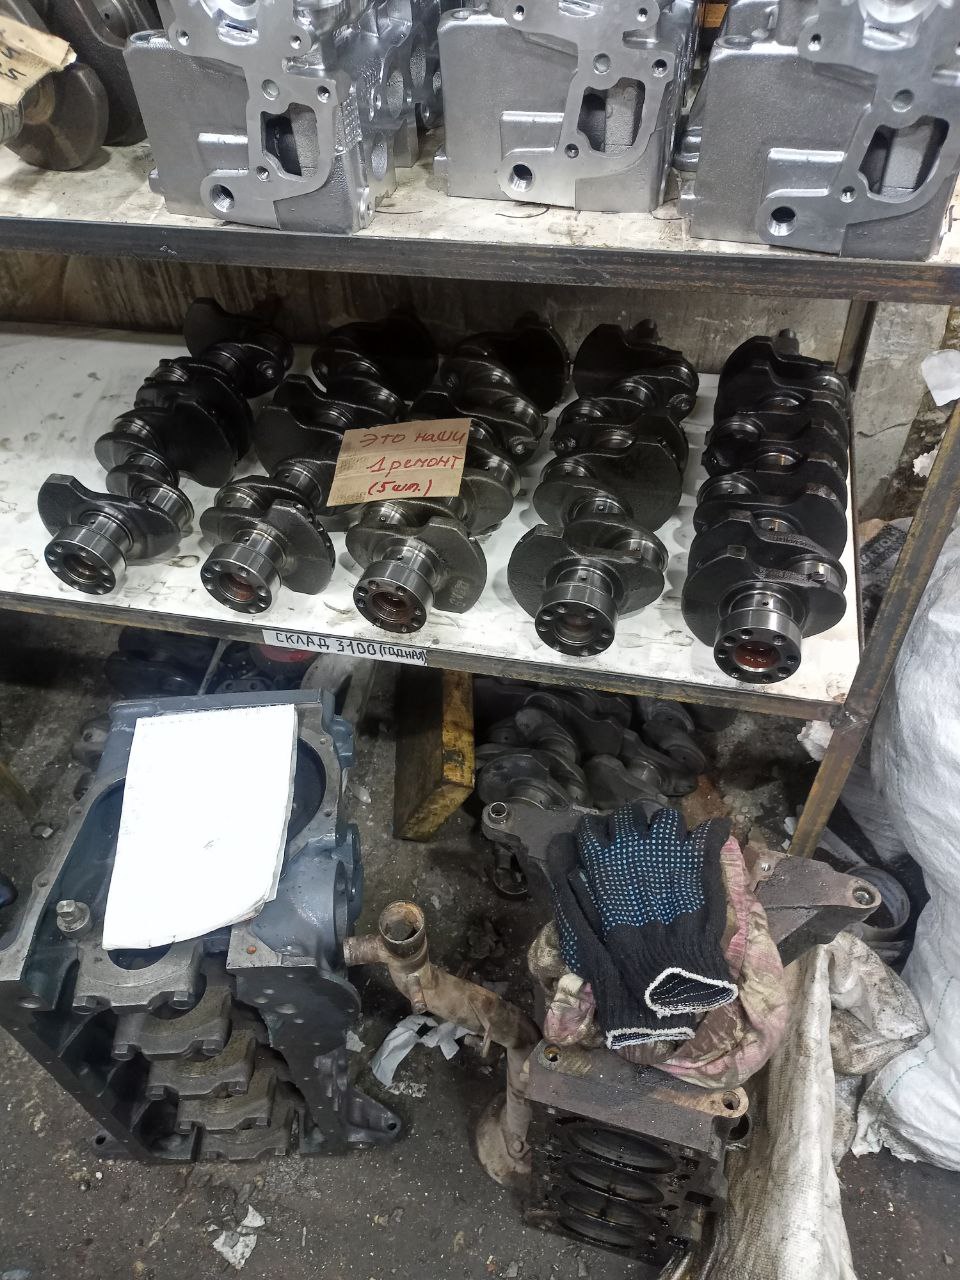
Склад готовой продукции
Всегда в наличии на стеллажах цеха
Все агрегаты обменного фонда проходят полный цикл заводского восстановления: ультразвуковую мойку, контроль на магнитопорошковом дефектоскопе, промер биения на призмах (допуск < 0.015 мм) и консервацию в ингибированную термопленку VCI.
✔Коленвалы: ВАЗ 2103, 21213 (Нива), 2108, 2110, 21126, Renault K4M/K7M
Статья #8Тюнинг ДВС и гильзовка • Инженерный регламент цеха
Гильзовка цилиндров с верхним упорным буртом (Top Flange) и расточка под Big Bore: почему пробивает прокладку ГБЦ и как правильно рассчитать преднатяг
В практике форсирования двигателей (автоспорт, мототехника, снегоходы, гидроциклы и турбо-конфигурации) частой задачей является увеличение рабочего объема мотора за счет расточки цилиндров и установки гильз большего диаметра (так называемый Big Bore kit). Однако при кустарной сборке такой модернизации владельцы регулярно сталкиваются с фатальной неисправностью: пробивает прокладку головки блока цилиндров (ГБЦ) уже на первых десятках километров пробега.
❌ Ошибка: самодельная прокладка
Вырезание прокладки ГБЦ «из листа паронита или мягкого алюминия» без жаропрочного стального кольца (fire-ring). Под давлением сгорания в 80–120 бар мягкий материал выдувает в канал охлаждения за считанные минуты.
⚠️ Ошибка: нулевой выступ бурта
Запрессовка гильзы заподлицо с плоскостью блока цилиндров без расчетного выступания бурта. При циклическом нагреве гильза оседает на 0.015–0.02 мм, герметичность стыка теряется.
✅ Стандарт цеха: допуск 0.03–0.05 мм
Прецизионная расточка посадочного гнезда с верхним упорным буртом и чистовая шлифовка плоскости с выступом бурта строго +0.03...+0.05 мм для создания гарантированного замкового преднатяга.
Почему гильза с верхним буртом надежнее нижнего упора?
При традиционной гильзовке с нижним упорным буртом гильза под действием огромных газовых сил в ВМТ испытывает растягивающие нагрузки. В тонкостенных алюминиевых блоках цилиндров это приводит к микроподвижкам.
Верхний упорный бурт (Top Flange Sleeve) жестко зажимается между блоком и ГБЦ. Вся ударная сила сгорания воспринимается массивным фланцем гильзы, передавая усилие прямо на тело блока цилиндров без риска просадки.
Регламент цеха «ТольяттиМеталл» при гильзовке Big Bore:
Расточка картера на координатно-расточном станке: соблюдение перпендикулярности оси цилиндра к постелям коленвала с допуском не более 0.01 мм на 100 мм длины.
Криогенная посадка гильзы: охлаждение гильзы в жидком азоте (-196 °C) и предварительный прогрев картера в конвекционной печи до 160 °C (исключает задиры посадочного пояска).
Фрезеровка привалочной плоскости: выравнивание плоскости блока на станке с контролем выступания бурта стрелочным индикатором часового типа.
Согласование прокладки ГБЦ: мы требуем установку исключительно заводских многослойных стальных прокладок (MLS) либо медных прокладок с пирамидальной окантовкой о-рингами.
Стоимость расточки картера и гильзовки с верхним буртом: от 2 800 ₽/цилиндр
Статья #9Теплофизика ДВС • Диагностика перегрева и рубашки ОЖ
Локальный перегрев двигателя и закипание охлаждающей жидкости после расточки и гильзовки: физика термобарьеров и нарушение циркуляции
Нередкая жалоба автовладельцев после капитального ремонта двигателя: температура по датчику в норме, но двигатель «дует» патрубки, из расширительного бачка выбивает антифриз, а на стенках цилиндров появляются задиры от сухого трения. Главная причина этой скрытой патологии — нарушение циркуляции охлаждающей жидкости и возникновение воздушного термобарьера между гильзой и телом блока.
1. Воздушный зазор «Чугун — Алюминий»
Коэффициент теплового расширения алюминиевого сплава блока в 2.2 раза выше, чем у чугунной гильзы. Если гильза запрессована с недостаточным натягом (менее 0.05 мм), при прогреве мотора до 95 °C алюминий расширяется сильнее чугуна. Между телом блока и гильзой образуется микроскопический воздушный зазор (0.01–0.02 мм). Теплопроводность воздуха в сотни раз ниже металла — гильза перестает отдавать тепло в рубашку охлаждения и перегревается до пластической деформации!
2. Локальные паровые пробки в рубашке ОЖ
При небрежной механической обработке стружка и продукты коррозии забивают узкие межцилиндровые каналы охлаждения. В этих зонах антифриз перестает циркулировать со штатной скоростью (1.5–2 м/с), закипает локально с образованием паровых карманов. Давление в контуре резко подскакивает, выбивая газы в расширительный бачок.
Инженерное решение цеха «ТольяттиМеталл»:
Точный расчет натяга посадки: для чугунных гильз в алюминиевые блоки мы выдерживаем натяг строго 0.07–0.09 мм на станке с термокомпенсацией.
Ультразвуковая дефектовка толщины стенки: гарантируем остаточную толщину перемычки между цилиндром и рубашкой охлаждения не менее 3.5 мм для чугуна и 5.0 мм для алюминия.
Промывка масляных и водяных каналов под давлением 8 бар: полное удаление шлама, окалины и стружки перед финальной сдачей клиенту.
Проверка блока на микротрещины и опрессовка рубашки ОЖ: от 1 200 ₽
Статья #10Очистка и деконтаминация ДВС • Физика и безопасность металлов
Горячая химическая мойка + гидроочистка паром и Kärcher против ультразвука: почему ультразвуковая кавитация опасна для блоков и ГБЦ
В среде авторемонтников и мотористов не утихают споры об оптимальном методе очистки деталей двигателя перед дефектовкой и станочной обработкой. В последнее время маркетологи активно продвигают ультразвуковые ванны (УЗВ), представляя их как «панацею» от любых загрязнений. Однако многолетняя практика прецизионной металлообработки доказывает обратное: ультразвуковая кавитация несет скрытые риски для конструкционной прочности металлов ДВС, в то время как комбинация автоматической горячей химической мойки (85–90 °C) и высоконапорной гидроочистки горячим Kärcher (150 бар) обеспечивает непревзойденную чистоту при 100% сохранении ресурса детали.
⚠️ Скрытая опасность ультразвука: микротрещины и эрозия
Ультразвуковая мойка работает на частотах 25–40 кГц за счет эффекта акустической кавитации: взрывного схлопывания микропузырьков газа в жидкости. В точке схлопывания развиваются колоссальные локальные давления (до 1 000 бар) и температуры до 5 000 Кельвинов.
Кавитационная эрозия силумина: алюминиевые сплавы блоков и ГБЦ (АК12, АЛ4, АЛ9) имеют зернистую структуру. Ударные микроволны выкрашивают кремниевые включения, образуя микропоры на привалочных плоскостях.
Провокация роста трещин: в зонах концентрации термических напряжений (межклапанные перемычки ГБЦ, резьбовые колодцы болтов, галтели шеек коленвалов) ультразвук разгоняет скрытые усталостные микротрещины, которые раскрываются уже при работе мотора под нагрузкой.
Застой шлама в масляных каналах: в УЗ-ванне нет направленного сквозного потока. Размягченный нагар оседает обратно в тупиковых масляных каналах коленвала и блока.
✅ Почему горячая химия + Kärcher бережнее и эффективнее
Тандем термохимической мойки и высокотемпературного аппарата высокого давления работает по принципу термохимического омыления без разрушения кристаллической решетки металла.
Бережное растворение нагара: щелочные термоактивные моющие растворы при температуре 85–90 °C расщепляют лаки, пригоревшее масло и смолы на молекулярном уровне без ударных механических нагрузок на металл.
Абсолютная сохранность геометрии: резьбы, тонкие стенки направляющих втулок, фаски седел и шлифованные постели распредвалов остаются в первозданной заводской форме.
100% промывка сквозным давлением Kärcher: струя горячей воды и пара (до 120 °C) под давлением 150–200 бар продувает сквозные и глухие масляные магистрали, гарантированно вымывая абразив, стружку и шлам наружу.
Сравнительный анализ методов мойки деталей двигателя
Критерий оценки
Ультразвуковая ванна (УЗВ)
Горячая химия (85°C) + Горячий Kärcher (150 бар)
Влияние на металл
Риск кавитационной эрозии и развития микротрещин
100% бережное отношение, нулевое воздействие на кристаллическую решетку
Очистка каналов коленвала
Низкая (нет циркуляции в глухих полостях, шлам оседает)
Идеальная (прямой гидроудар 150 бар выбивает кокс из каналов наружу)
Безопасность для силумина / ГБЦ
Опасность выкрашивания пор и кромок резьб
Безопасно, сохраняет заводскую шероховатость и плоскость
Удаление масляного шлама
Частичное отслоение хлопьями
Полное химическое омыление + смыв высокотемпературным паром
Двухстадийный стандарт мойки в цехе «ТольяттиМеталл»:
Стадия 1: Автоматическая роторная термохимическая камера. Детали загружаются на поворотный стол промышленной моечной машины. При температуре моющего раствора 85–90 °C форсуночные рампы омывают блок или ГБЦ со всех сторон под давлением щелочного раствора, растворяя тяжелые нефтяные отложения и кокс.
Стадия 2: Финишная гидроочистка горячим Kärcher. Мастер вручную промывает каналы масляной системы, рубашку охлаждения, свечные колодцы и постели распредвалов струей горячей воды и пара (150 бар, 90 °C) со специальными гибкими гидродинамическими насадками.
Стадия 3: Принудительная сушка горячим сжатым воздухом и антикоррозийная консервация. Мгновенное удаление влаги и обработка чугунных гильз консервационным составом исключают появление малейших следов окисления или коррозии.
Стоимость комплексной термохимической мойки блока / ГБЦ: от 800 ₽
Статья #11Трибология и хонингование • Стандарты Kolbenschmidt & Rottler USA
Параметры и шероховатость хонингования цилиндров по стандарту Kolbenschmidt и Rottler USA: инженерная расшифровка Ra, Rpk, Rk, Rvk, сетка хона, Nikasil и физика деформированного слоя чугуна
В среде гаражных мастеров до сих пор бытует заблуждение: «главное — чтобы риска была видна». Однако для современных поршневых колец уменьшенной высоты (1.0–1.2 мм) и тонких маслосъемных колец коробчатого или наборного типа визуальная оценка сетки хона абсолютно неприемлема. Неправильная глубина маслоудерживающих канавок ведет либо к сухому трению («сухой цилиндр» и задиры юбки), либо к неустранимому масляному аппетиту («масложор» до 1.5 л на 1 000 км).
Микроструктура контакта
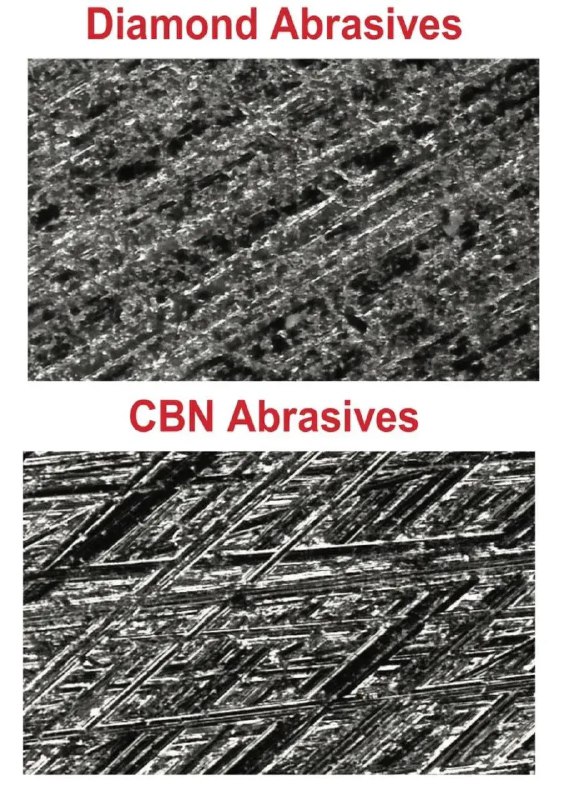
Алмаз против Эльбора (CBN): физика выкрашивания графита
Алмазные бруски на металлической связке при хонинговании чугуна выкрашивают пластинки графита и сминают ферритную матрицу, формируя рваные заусенцы. В нашем цехе финишное платохонингование выполняется эльборовыми брусками CBN (кубический нитрид бора): микрокристаллы чисто срезают гребни, оставляя графитовые карманы открытыми для смазки.
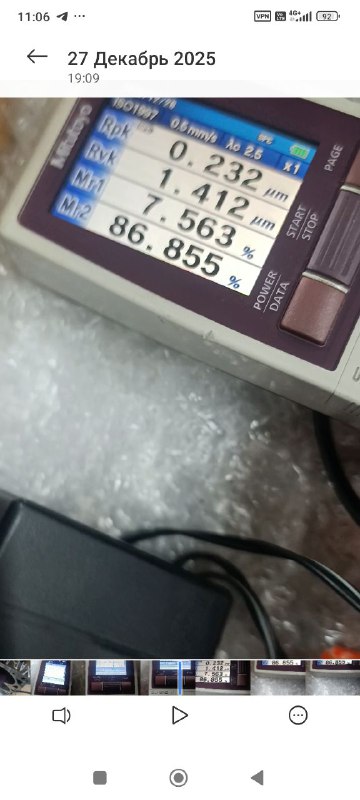
Инженерная расшифровка параметров профилограммы (ISO 13565-2):
Ra / Rz
Средняя шероховатость
Общая высота микронеровностей. Для современных легковых ДВС норма KS составляет 0.15–0.40 мкм, норма USA Rottler — 0.38–0.51 мкм.
Rpk (Reduced Peak)
Высота выступов профиля
Вершины гребней, срезаемые при платохонинговании. Должны быть не более 0.1–0.4 мкм, чтобы исключить интенсивный износ колец при обкатке.
Rk (Core Roughness)
Глубина ядра профиля
Основная рабочая несущая зона цилиндра, воспринимающая боковое давление юбки поршня. Норматив: 0.50–1.20 мкм.
Rvk (Valley Depth)
Глубина маслоудерживающих впадин
Резервуары моторного масла. Для атмо-моторов: 0.5–1.0 мкм, для турбо: 1.27–2.03 мкм, для спорта: > 2.52 мкм.
Сводная таблица стандартов хонингования («ХонБрус», Kolbenschmidt и Rottler USA):
Класс и назначение ДВС
Ra (мкм)
Rpk (мкм)
Rvk (мкм)
Угол хона
Опорная длина Mr1/Mr2
Легковые бензиновые (Европа KS)
0.15 – 0.40
0.10 – 0.40
0.50 – 1.00
25° – 45°
Mr1: 4–12% / Mr2: 75–90%
Легковые бензиновые (USA Rottler)
0.38 – 0.51
< 0.30
1.10 – 1.27
30° – 45°
Mr1: < 10% / Mr2: 75–85%
Турбонаддувные моторы (легкий буст)
0.35 – 0.50
0.15 – 0.35
1.27 – 1.52
35° – 50°
Mr1: 5–10% / Mr2: 80–88%
Турбо-иномарки с высоким бустом (1.5+ бар)
0.45 – 0.60
0.20 – 0.38
1.65 – 2.03
40° – 55°
Mr1: 6–12% / Mr2: 82–90%
Дизельные грузовые ДВС (Cummins, YaMZ)
0.50 – 0.80
0.25 – 0.45
1.50 – 2.20
40° – 60°
Mr1: 5–10% / Mr2: 75–85%
Спортивные драг- и кольцевые моторы
0.60 – 0.90
0.25 – 0.40
> 2.52
45° – 60°
Mr1: 5–8% / Mr2: 85–92%
Покрытия Nikasil / Alusil (мото, спорт)
0.08 – 0.20
< 0.15
0.30 – 0.60
10° – 15°
Специальные кремниевые бруски
Технология расточки
Почему припуск на хонингование чугуна должен быть 0.08–0.12 мм?
При расточке чугунного блока резец давит на металл с огромной силой. В поверхностном слое толщиной 0.03–0.05 мм на сторону зерна графита сминаются, графитовые поры замазываются деформированным металлом («наклеп»), образуются скрытые микротрещины.
Если оставить под хон всего 0.03 мм, этот поврежденный слой не удалится. При первом же запуске мотора он осыплется абразивной пылью прямо под поршневые кольца. В нашем цехе расточник оставляет строго 0.08–0.12 мм на диаметр, гарантируя полное удаление дефектного слоя!
Расчет перебега хонинговальных брусков: исключение брака цилиндричности
Чтобы цилиндр не получил форму бочки или песочных часов, станочник цеха рассчитывает длину перебега брусков за пределы среза цилиндра по формуле:
lперебега = (0.25 … 0.35) × Lбруска
При недостаточный выходе бруска образуется конусность внизу цилиндра. При чрезмерном перебеге (> 0.4) раскрывается «колокол» в верхней части, ведущий к перекосу поршня в ВМТ.
Пост ОТК цеха
Поверка профилометром Mitutoyo Surftest
Каждый расточенный и отхонингованный блок в цехе на ул. Ботанической проходит обязательный контроль параметров шероховатости игловым датчиком японского профилометра Mitutoyo. Вы получаете на руки протокол измерений с фактическими значениями Rpk, Rk, Rvk.
Платохонингование чугунных и гильзованных блоков на станке 3К833: от 1 800 ₽/блок
Статья #12Прецизионная шлифовка • Допуск 0.005 мм • Каталог Taiho
Шлифовка коленвалов иномарок (Toyota, Nissan, Hyundai, Mitsubishi): ремонтные размеры, масляные зазоры по каталогу Taiho 2015 и почему категорически нельзя притирать современные вкладыши
Шлифовка коленчатых валов современных азиатских и европейских иномарок принципиально отличается от обработки классических двигателей советской школы. Высокие рабочие температуры, тонкостенные алюминиевые блоки с плавающими зазорами постелей и маловязкие синтетические масла диктуют жесткие требования: погрешность шейки не более 0.005 мм (5 микрон) и абсолютный запрет на ручную доводку вкладышей абразивом.
Инструментальная база
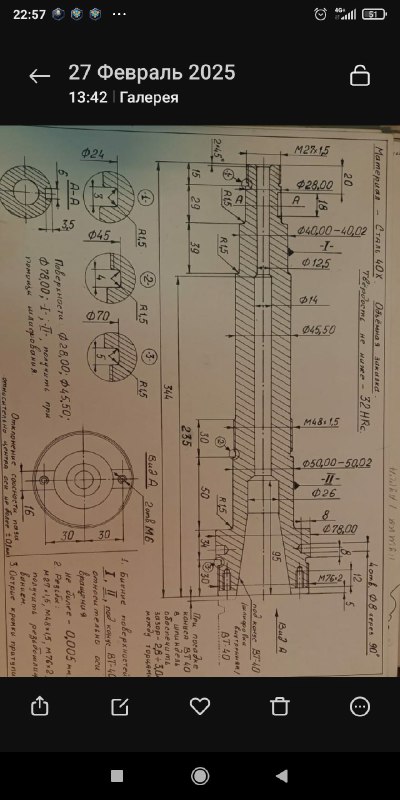
Станочная точность цеха: радиальное биение < 0.005 мм
На фото — чертеж шпиндельной оснастки цеха под конус BT-40 (сталь 40Х, закалка 32 HRC). Рукописное техническое требование мастера: «Биение конуса относительно оси вращения — не более 0.005 мм». Такая оснастка гарантирует строгую параллельность шеек коленвала и отсутствие конусности при шлифовке на станке 3В433.
Современные оригинальные вкладыши Taiho, Daido, King, Mahle имеют сложную многослойную структуру (триметалл: стальная подложка + свинцовистая бронза + антифрикционный полимерный слой MoS2 толщиной всего 0.003–0.005 мм).
Любая попытка подтереть вкладыш наждачкой, разверткой или шабером полностью сдирает защитный слой дисульфида молибдена до мягкой подложки. Шейка коленвала «приваривается» к вкладышу при первом же пуске под нагрузкой. Регулировка масляного зазора выполняется исключительно прецизионной шлифовкой шейки вала в сотые доли миллиметра!
🔍 Проверка глубины закалки ТВЧ твердомером
Шейки коленчатых валов Toyota, Nissan, Hyundai проходят поверхностную закалку токами высокой частоты (ТВЧ) или газовое азотирование на глубину 0.8–1.2 мм.
Если вал уже шлифовался в 0.50 мм или пережил сильный перегрев при провороте вкладыша, мастер цеха перед шлифовкой замеряет твердость шеек портативным твердомером (требование: не ниже 50–54 HRC). Если закалочный слой сошел — вал бракуется, так как сырая сталь сотрется вкладышем за первые 5 000 км.
Практика цеха
Почему ломает коленвалы на дизелях 2.2 CRDi и Land Rover?
По материалам профессиональных разборов в сообществе станочников: моторы Kia Sorento / Hyundai Santa Fe 2.2 CRDi (202 л.с.) и дизели Land Rover Discovery / Range Rover Sport страдают от массовых проворотов вкладышей и изломов коленвалов на пробегах 60 000–90 000 км.
Главная причина — навязываемые эко-стандартами сверхжидкие масла вязкостью 0W-20 и 5W-30 ACEA C2 (с низким HTHS < 2.9). При температуре масла 110–120 °C масляная пленка разрывается под колоссальным крутящим моментом турбодизеля (440 Н·м). Мы восстанавливаем геометрию вала с полировкой галтелей шеек (устранение концентраторов усталости) и настоятельно рекомендуем переход на масла 5W-30 C3 / 5W-40 с контролем зазора 0.035–0.045 мм.
Нормы геометрии постели коленвала в блоке:
✔Допуск круглости постели блока: не более 0.005 мм (при овальности более 0.01 мм требуется скалка и правка постели).
✔Допуск прямолинейности (прогиба) оси постелей: не более 0.010 мм на всю длину 4-цилиндрового блока.
✔Динамическая затяжка бугелей: 3-этапный регламент с выдержкой 10 минут между проходами для релаксации болтовых напряжений.
Шлифовка коленвалов иномарок в центрах на станке 3В433: от 3 200 ₽
Статья #13Тяжелый дизель и иномарки • Допуски 0.01 мм • Чертежи A-TRAC
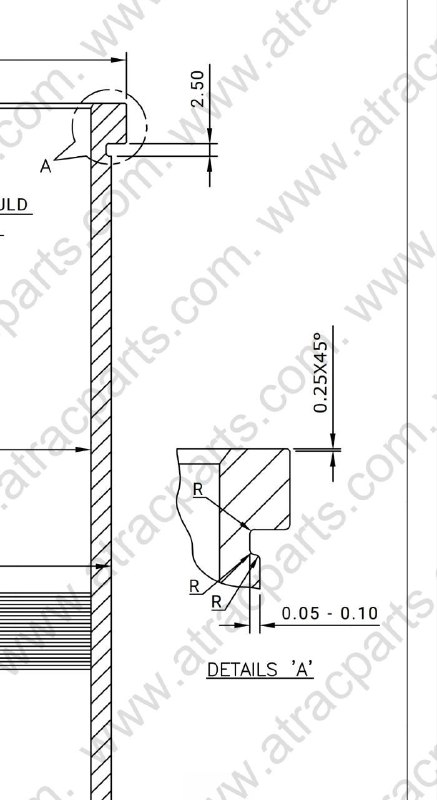
Расточка и гильзовка блоков иномарок (Komatsu, Cummins ISF 2.8, Renault K4M, Nissan QG18): расчет тепловых зазоров, натяг сухих гильз и разгрузочная выточка бурта A-TRAC
Капитальный ремонт блоков цилиндров зарубежной коммерческой техники и современных легковых автомобилей требует строгого знания термодинамики конкретного мотора. Попытка расточить тяжелый дизель Komatsu или Cummins по легковым стандартам гарантированно заканчивается прихватом юбки поршня, а перепрессовка гильзы в тонкостенный чугунный блок Renault приводит к овалу соседних цилиндров.
Инженерный патент A-TRAC
Разгрузочная выточка бурта гильзы: защита от излома
На чертеже — сборочный узел бурта гильзы A-TRAC (DETAILS 'A'). Обратите внимание на радиусную разгрузочную выточку глубиной 0.05–0.10 мм и фаску 0.25 × 45° под посадочным буртом. Острый прямой угол под буртом при затяжке ГБЦ моментом 120–140 Н·м создает концентратор напряжений, из-за которого бурт обламывается. В нашем цехе выточка под бурт выполняется с обязательным снятием разгрузочного радиуса.
Разбор ключевых моделей двигателей из практики цеха:
Komatsu 4D95 / 6D95 (Дизель)
Спецтехника
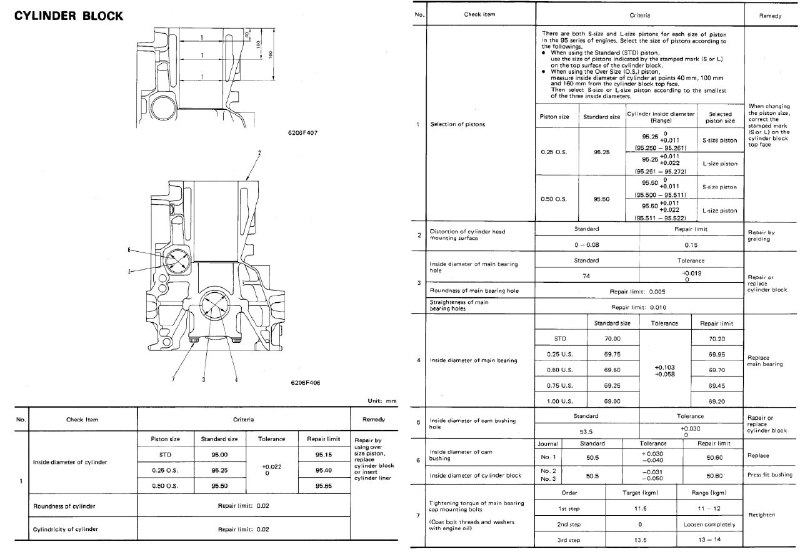
• Диаметр цилиндра STD: 95.000 – 95.022 мм
• Диаметр юбки оригинального поршня: 94.875 мм
• Нормативный тепловой зазор: строго 0.125 мм!
Случай из практики мастера: Заказчик настойчиво просил расточить блок под зазор 0.06 мм («чтобы мотор работал тише»). Мастер категорически отказал. Поршень дизеля Komatsu имеет стальную нирезистовую вставку и нагревается в камере до 350 °C. Зазор 0.06 мм привел бы к тепловому прихвату и разрушению гильзы через 10 минут под нагрузкой.
Cummins ISF 2.8 (Газель / Соболь)
Коммерческий
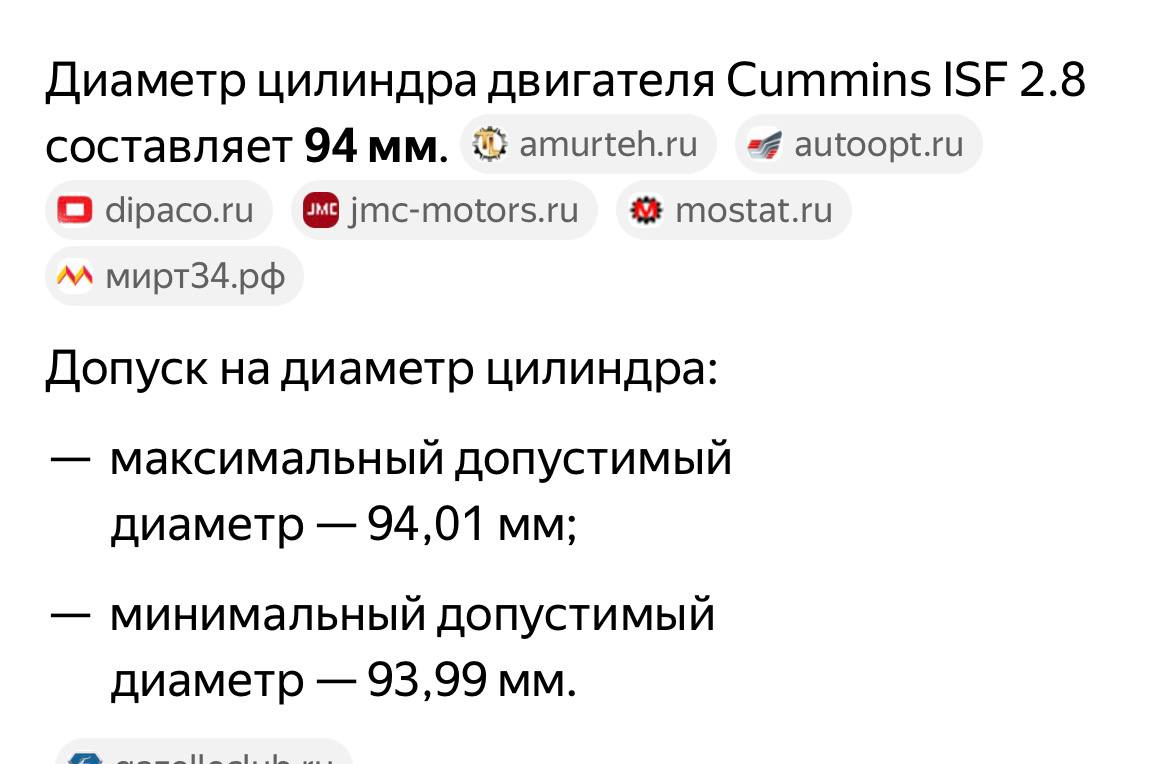
• Диаметр цилиндра STD: 94.00 мм
• Допуск на расточку:93.99 – 94.01 мм (поле допуска всего 0.02 мм!)
• Ремонтные поршни: +0.50 мм (94.50 мм)
Особенность хонингования: Высоконагруженный чугунный блок Cummins требует строгого контроля угла сетки (40–55°) и финишного кранцевания нейлоновыми щетками с кремниевым зерном для открытия графитовых пор без задиров.
Renault K4M / K7M / H4M
Largus, Logan
• Натяг сухой гильзы в чугун: строго 0.03 – 0.05 мм
Физика перекоса: Межцилиндровые перемычки чугунного блока Renault тонкие. Если запрессовать гильзу с натягом более 0.06 мм, напряжения сдавливают соседние расточенные цилиндры, превращая их в овал величиной до 0.03 мм! Гильзовка выполняется с термопосадкой блока при +150 °C и охлаждением гильзы в азоте.
Nissan QG15 / QG18DE (Almera, Primera)
Легковые
• Толщина стенки цилиндра: риск вскрытия рубашки
Технический нюанс: Чугунное литье блоков Nissan QG имеет неравномерную толщину стенок водяной рубашки в средней части. При попытке расточить блок под ремонтный размер +1.0 мм существует риск вскрытия канала охлаждения. В нашем цехе перед обработкой проводится ультразвуковая толщинометрия каждого цилиндра.
Заводские нормативы
Оригинальные сервисные карты и технологические карты
Мы не берем размеры «из интернета». Станочники цеха используют заводские сервисные карты Cummins, Komatsu, Renault и Nissan, учитывая температурные коэффициенты расширения сплавов и фактические параметры поршневых комплектов.
Расточка и гильзовка блоков иномарок на отделочно-расточном 2А78: от 2 400 ₽
Статья #14Токарно-фрезерная доработка • Тормозные системы Brembo • Биение < 0.015 мм
Проточка тормозных дисков, адаптация многопоршневых суппортов Brembo и выточка направляющих из бронзы БрАЖ: профессиональная механообработка тормозных узлов для иномарок
В практике современного автоспорта и тюнинга тяжелых кроссоверов (Infiniti FX/QX, Audi Q7, VW Touareg, Porsche Cayenne, Toyota Land Cruiser) штатные одно- и двухпоршневые тормозные механизмы часто не справляются с тепловыми нагрузками. Владельцы прибегают к установке многопоршневых суппортов Brembo, Akebono, AP Racing через дистанционные проставки и переходные кронштейны. Однако гаражная подгонка «по месту» без станков ЧПУ неизбежно оборачивается биением в руль, перекосом колодок и потерей эффективности торможения.
Из практики цеха в Тольятти
Биение диска: почему проточка на ступице без снятия — это полумера?
Широко разрекламированная проточка дисков «прямо на автомобиле» не устраняет деформацию привалочной плоскости и кривизну ступичного подшипника. В нашем цехе на ул. Ботанической тормозные диски протачиваются на токарно-винторезном станке повышенной точности с двух сторон за один установ с жестким контролем биения индикатором часового типа (допуск биения не более 0.015 мм).
Три ключевые проблемы тормозных систем и пути их инженерного решения:
1. Стук суппортов на Audi / VAG
На дорестайлинговых Audi и VW направляющие пальцы суппорта со временем разбивают посадочные колодцы скобы. Ремкомплекты с резиновыми втулками быстро проседают. Решение цеха: расточка скобы и выточка ремонтных направляющих из антифрикционной алюминиевой бронзы БрАЖ9-4 с тепловым зазором 0.03 мм. Скоба работает тихо и без заклиниваний десятки тысяч километров.
2. Адаптеры под Brembo (Infiniti, BMW)
Установка 4- и 6-поршневых моноблоков Brembo требует переходных кронштейнов. Мы фрезеруем переходники из авиационного термоупрочненного дюралюминия Д16Т или стали 40Х на фрезерном станке с чистовой обработкой плоскостей. Обеспечивается 100% соосность колодок рабочей дорожке диска без перекосов.
3. Вентилируемые и перфорированные диски
При резком охлаждении в луже после серии торможений чугун диска коробится. Перед проточкой мастер цеха проверяет остаточную толщину чугуна микрометром: если диск тоньше заводского лимита MIN TH (Minimum Thickness), проточка запрещена по соображениям безопасности — мы рекомендуем замену.
Проточка тормозных дисков с двух сторон за 1 установ: от 800 ₽/диск
Статья #15Коммерческий транспорт • Газель & УАЗ • Газовое топливо (ГБО)
Капитальный ремонт, расточка и гильзовка двигателей ЗМЗ-406/405/409 и УМЗ-4216 (ГАЗель, Соболь, УАЗ Патриот): расчет тепловых зазоров под ГБО (метан/пропан), натяг гильз и устранение микротрещин ГБЦ
Двигатели Заволжского (ЗМЗ-405, 406, 409) и Ульяновского (УМЗ-4216, Evotech 2.7) моторных заводов — главные «рабочие лошадки» коммерческих перевозок в Поволжье и по всей России. Подавляющее большинство этих автомобилей эксплуатируются на компримированном (CNG, метан) или сжиженном (LPG, пропан-бутан) газе при ежедневном перегрузе. Температура сгорания газовой смеси на 150–200 °C выше бензина, что накладывает жесткие требования на тепловые зазоры и качество гильзовки.
Технология гильзовки
Натяг гильзы ЗМЗ-406/405: строго 0.05–0.07 мм с упорным буртом
При расточке чугунного блока ЗМЗ под сухие гильзы (Кострома или Goetze) неопытные мотористы делают натяг 0.03 мм («чтобы легче запрессовать»). Под нагрузкой на газе гильза неизбежно проседает, пробивая прокладку ГБЦ. При натяге более 0.08 мм блок дает трещину по тонкой межцилиндровой перемычке.
В нашем цехе расточка выполняется с прецизионным натягом 0.05–0.07 мм с формированием разгрузочного верхнего бурта. Запрессовка производится с криоохлаждением гильзы, что гарантирует монолитное сопряжение на весь ресурс мотора (300 000+ км).
Таблица тепловых зазоров поршневой группы ЗМЗ и УМЗ:
Двигатель
Диаметр STD
Тепловой зазор (Бензин АИ-92)
Тепловой зазор под ГБО (Газ)
Припуск под платохон
ЗМЗ-406.10 / 4062 (ГАЗ-3110, Соболь)
92.00 мм
0.035 – 0.050 мм
0.055 – 0.070 мм
0.08 – 0.10 мм
ЗМЗ-40522 / 40524 (ГАЗель Бизнес)
95.50 мм
0.040 – 0.055 мм
0.060 – 0.075 мм
0.08 – 0.12 мм
ЗМЗ-409.10 / PRO (УАЗ Патриот, Профи)
95.50 мм
0.045 – 0.060 мм
0.065 – 0.080 мм
0.08 – 0.12 мм
УМЗ-4216 / Evotech 2.7 (ГАЗель NEXT)
100.00 / 96.50 мм
0.050 – 0.070 мм
0.070 – 0.090 мм
0.10 – 0.14 мм
Комплексный ремонт ГБЦ ЗМЗ-406/405 при перегреве:
✔Опрессовка в горячей ванне (+80 °C): 16-клапанные головки ЗМЗ склонны к трещинам между седлами выпускных клапанов. Опрессовка под давлением 6 бар выявляет утечки до начала дорогостоящей сборки.
✔Шлифовка плоскости на станке 3А110: снятие минимально необходимого слоя (до 0.10–0.15 мм) с шероховатостью Ra 0.8 мкм под металлопакетную прокладку Евро-3/4.
✔Восстановление постелей распредвалов: при масляном голодании постели в алюминии задирает. Мы выполняем соосную расточку постелей длинной скалкой с установкой станочных втулок.
Расточка блока ЗМЗ-405/406 в Тольятти на ул. Ботанической: от 2 200 ₽
Эксклюзив цеха • Тетрадь мастера
Тольятти • Практическая инженерия
17 сентября 2026
Секреты тетради мастера (+7 908 587-31-43): почему размер 84.2 мм опасен для водяной рубашки блока, физика упорного бурта гильзы A-TRAC и почему тонкостенные втулки становятся «треугольными» при запрессовке
В практической металлообработке двигателей есть нюансы, которые не описываются в типовых руководствах по ремонту. На основе реального рукописного журнала и технологических чертежей старшего расточника цеха (+7 908 587-31-43) и профессиональных дискуссий мастеров разберем три критических аспекта: расчет посадочных поясов гильзы, физику деформации тонкостенных втулок при запрессовке и правильный расчет тепловых зазоров.
📓 1. Разбор пометки мастера: «84.2 многовато, можно меньше сто пудово»
При гильзовке тонкостенных алюминиевых и чугунных блоков начинающие мастера стремятся взять толстостенную заготовку гильзы с наружным диаметром 84.2 мм. Опыт мастера доказывает: в чугунных блоках современных двигателей (Renault K4M/H4M, Hyundai G4FC, ВАЗ 21179) расстояние между стенкой цилиндра и протоком рубашки охлаждения составляет всего 4.5–5.5 мм.
✖ Опасность размера 84.2 мм:При расточке посадочного гнезда под наружный диаметр 84.2 мм остаточная стенка чугуна становится менее 1.8 мм. При циклических температурных расширениях возникает микротрещина в водяную рубашку, антифриз попадает в масло.
✔ Решение мастера цеха:Оптимальный наружный диаметр расточки — 83.5 – 83.7 мм. При номинальном поршне 79.5–80.5 мм толщина стенки гильзы 1.5–1.7 мм обеспечивает достаточную жесткость без риска вскрытия каналов охлаждения.
В чертеже мастера детально прорисован верхний бурт гильзы: высота заплечика 4.5 мм, ширина 6.8 мм, с обязательной разгрузочной галтелью R 0.5 мм и фаской 0.25 × 45°.
Без радиусной выточки:
В прямом угле 90° между буртом и телом гильзы при затяжке болтов ГБЦ усилием 120–140 Н·м концентрируются пиковые напряжения. Со временем происходит отрыв шляпы бурта гильзы.
С разгрузочным радиусом:
Напряжения равномерно передаются на массив блока цилиндров. Выступание бурта над плоскостью блока выдерживается строго в диапазоне +0.02 – +0.04 мм для надежного обжатия металлопакетной прокладки.
📐 3. Почему втулка 50 мм со стенкой 1.5 мм становится «треугольной» или «дудкой»?
В технологическом споре мастеров из WhatsApp был задан вопрос: «При запрессовке внутренний диаметр изменяется на величину натяга или нет? Втулка 50 мм, 1.5 мм стенка».
Ответ мастера «Шпиндель Авито» и «Владислав Ростов»:
1. Геометрия не бывает идеальной: Тонкостенная втулка (стенка 1.5 мм при диаметре 50 мм) обладает крайне малой жесткостью на изгиб. При запрессовке с избыточным натягом (> 0.04 мм) втулка на 100% копирует все погрешности расточенного посадочного отверстия.
2. Эффект треугольника: Если посадочное место имело огранку от резца станка, втулка принимает форму трехгранного овала (треугольника). Если внизу блока массив металла толще, чем вверху — втулка садится конусом («дудкой»).
3. Регламент цеха Тольятти: Натяг для тонкостенных втулок ограничивается 0.025 – 0.035 мм. Запрессовка производится строго на горячую (нагрев корпуса до 120 °C) с последующей финишной чистовой расточкой и разверткой внутреннего диаметра уже по месту!
Профессиональная гильзовка и посадка втулок на ул. Ботанической, 42
Остались вопросы по дефектовке?
Задайте вопрос напрямую мастеру цеха
Опишите деталь или проблему, мастер Алсу сориентирует по допускам, возможности восстановления и точной стоимости работ.